
 17333209923
栏目导航

PG电子试玩官方网:罐体封头是如何利用四柱液压机完成深拉伸成型
来源:PG电子试玩官方网 发布时间:2026-10-22 20:53:25
pg电子模拟器:
在压力容器、化工储罐、供水储料装备制造业中,椭圆形封头、碟形封头、浅球形封头是罐体的关键承压部件,封头曲面弧度、壁厚均匀度、外观尺寸精度,直接决定能承受压力的容器的承压能力、密封性能与经常使用安全。封头成型主流工艺分为旋压成型与液压机深拉伸成型两种,其中四柱液压机深拉伸成型工艺成品一致性高、生产效率稳定,适合批量标准化封头加工。封头深拉伸属于大直径薄板塑性成型工序,毛坯板材面积大、拉伸深度深,金属流动规律复杂,工艺流程中很容易出现板材边缘起皱、封头底部拉裂、局部壁厚过度减薄、成型后回弹变形等一系列缺陷,想要稳定产出合格工件,就对四柱液压机的机身刚性、压力控制、压边系统提出了严苛的要求。
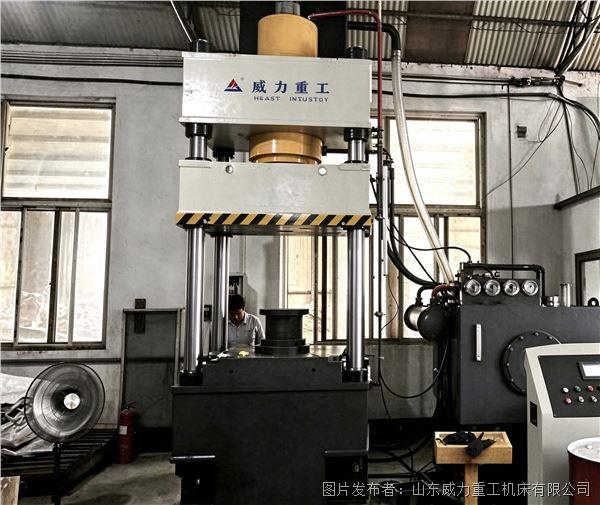
四柱封头拉伸液压机区别于普通冲压液压机,核心配置就是独立可调的内置液压垫压边机构,这也是封头深拉伸工艺能够落地的关键。普通压力机只有主缸提供压制力,没有单独压边调控能力,很难把控板材边缘的进料速度,而带液压垫的四柱液压机,主拉伸力与压边力两套压力回路相互独立,能够分开设定参数,适配不一样的材质、不同厚度的钢板,从根源上规避拉伸缺陷。整套封头深拉伸工序可以划分为毛坯下料与预处理、板材定位、压边锁紧、低速拉伸、稳压保压、滑块回程、工件顶出七个连贯步骤。
生产前期,需要按照封头展开尺寸对钢板进行等离子或者激光下料,裁剪成标准圆形毛坯,同时对板材表面做清理,去除氧化皮、毛刺、油污,避免杂质划伤模具或者造成板材应力集中。下料完成后,将圆形毛坯平稳放置在工作台凹模上,借助工装定位销对中找正,保证板材、凸模、凹模三者中心重合,如果出现偏心,拉伸后封头两侧壁厚差异明显,直接造成工件报废。定位完成后,设备的液压垫油缸驱动压边圈向上移动,平稳压住圆形板材的外圈边缘,操作人员根据板材材质和厚度设置压边压力:压边力偏小,板材边缘不受约束,向内堆积就会产生褶皱;压边力过大,板材进料阻力太高,底部位置受力过载就会直接拉裂,压边力的精准把控,是封头成型最核心的工艺控制点。
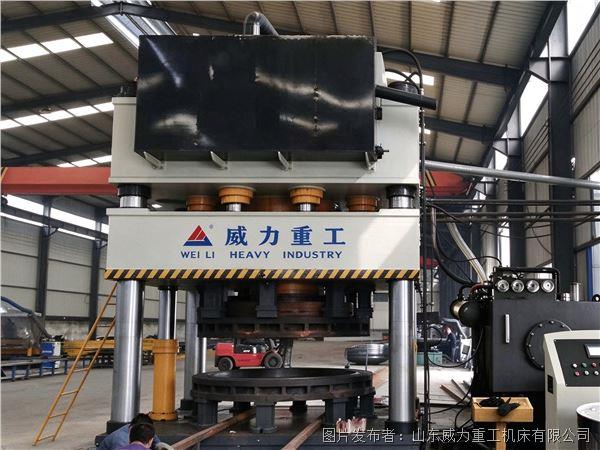
压边工序就绪之后,主滑块带动凸模快速下行,在距离板材毛坯还有一小段距离时,设备自动切换为低速稳压拉伸模式。凸模缓慢接触板材并持续下压,在压力作用下,被压住外圈的钢板逐步向模具内部流动,金属材料发生均匀的塑性形变,顺着模具轮廓慢慢形成封头的弧形曲面。此阶段不能快速下压,过快的拉伸速度会造成金属流动不均匀,出现局部变薄。当滑块运行到预先设定的成型行程位置时,停止进给,设备进入保压阶段,持续维持锁模压力一段时间,释放钢板内部成型应力,降低工件回弹量,保证成型之后封头曲面弧度符合图纸公差,减少后续校正工序,提升成品精度。
保压时间到达设定值,主滑块向上回程抬起,凸模脱离封头工件,随后液压垫继续动作,将成型完成的封头从凹模内部平稳顶出,操作人员取下工件,一件封头的深拉伸成型工序就全部完成。对于厚板材、高硬度合金钢封头,生产中还会配套加热工装,采用热拉伸工艺,提升板材塑性,降低拉伸阻力,减少开裂风险。
适配封头加工的三梁四柱液压机,机身采用厚钢板整体焊接结构,焊接之后进行振动时效消应力处理,长期承受偏心重载压制也不容易发生形变;四根立柱选用优质锻钢加工,经过调质热处理、表面淬火镀铬,耐磨抗疲劳,搭配加长导向套和集中润滑系统,滑块运行导向精度高,受力均衡。液压系统采用插装阀集成油路,压力响应快、渗漏少,多段速度、多段压力可以独立设置;搭配PLC触控控制管理系统,拉伸压力、压边压力、保压时长、行程限位等工艺参数均可保存,更换不一样的规格封头模具时,直接调取储存好的工艺配方,大幅度缩短调试时间。设备同时配备压力过载保护、上下行程限位、急停按钮等多重安全防护,在异常工况下自动泄压停机,保护模具、设备和操作人员安全。
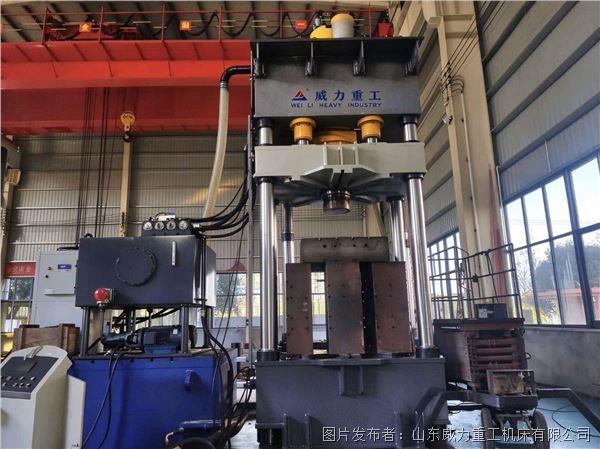
碳钢、不锈钢、低合金能承受压力的容器板材,都能够正常的使用这套深拉伸工艺成型。对比旋压工艺,四柱液压机封头拉伸成型的成品一致性更好,批量生产效率更加高,加工出来的封头表面十分光滑,壁厚可控,广泛配套于储气罐、反应釜、供水储罐、锅炉辅机、环保净化罐体生产线,是能承受压力的容器封头制造领域十分成熟、应用广泛的成型加工方案。
- 上一个: 全链条布局 张家口加快打造新能源产业高地
- 下一个: 不锈钢法兰热模锻成型液压机锻压工艺与锻件质量控制
- 我国国际机床东西博览会名展
- 2026压砂平台厂家推荐耐用压砂平台铸铁研磨精密铸铁高磷厂家优选指南!
- 2026压砂平台厂家推荐耐用压砂平台铸铁研磨精密铸铁高磷厂家优选指南!
- 2026斜垫铁厂家推荐桥梁斜垫铁找平调整石化工程安装厂家优选指南!